

- Posts: 185
- Thank you received: 57
Maho MH500 W4 Retrofit, möglichst PlugandPlay?
5 years 4 weeks ago #222091
by DoWerna
Replied by DoWerna on topic Maho MH500 W4 Retrofit, möglichst PlugandPlay?
Nachtrag
die transm.comp
github.com/DoWerna/maho_retrofit/blob/gearchange/transm.comp
die spindle.comp
github.com/DoWerna/maho_retrofit/blob/ge...e/spindle_mh500.comp
und die hal
github.com/DoWerna/maho_retrofit/blob/gearchange/gearchange.hal
die transm.comp
github.com/DoWerna/maho_retrofit/blob/gearchange/transm.comp
die spindle.comp
github.com/DoWerna/maho_retrofit/blob/ge...e/spindle_mh500.comp
und die hal
github.com/DoWerna/maho_retrofit/blob/gearchange/gearchange.hal
The following user(s) said Thank You: tommylight, 0x2102
Please Log in or Create an account to join the conversation.
5 years 4 weeks ago #222192
by DoWerna
Replied by DoWerna on topic Maho MH500 W4 Retrofit, möglichst PlugandPlay?
Hab die Schaltung jetzt nochmal ein bisschen ausführlicher getestet.
es funktioniert wirklich alles sehr fein.
ohne dem Programm vom @db1981 hätte ich das sicher in 100 Jahren nicht hinbekommen.
bin jetzt echt zufrieden.
die transm.com gibt sogar ein Feedback laut aktueller Rampe, spindle at speed pin geht auch, top
was ich momentan noch habe, ich hab das Programm ohne lock Abfrage laufen, er schaltet also immer, und nicht nur nach fallendem brake signal.
Dass kann, wenns blöd hergeht, dazu führen dass mir die Maschine mitten in nen Satz schaltet, wenn ich zum Beispiel mit Spindle Override aus dem Drehzahlbereich rauskomme.
Spindle at speed wird auch nur immer zwischen den Sätzen überwacht.
andererseits mit Lock abfrage aktiv hätte eine Drehzahländerung ohne vorherigen brake signal kein Schalten zur folge.
Drehzahl selbst muss ich noch kontrollieren, mit nen encoder, aber viel wird da nicht fehlen.
Was ich jetzt auch einige mal hatte,
Der Referenzpunkt, immer der X Achse wurde überfahren und die Maschine ist in den Hardwareendschalter gefahren.
bin den Referenzpunkt immer mit 10 (mm/sec) angefahren, hab jetzt mal die Geschwindigkeit auf 5 reduziert, ist erstmal nichtmehr passiert, muss aber nix heißen.
ist 10 zu schnell?oder fehlts bei GMS oder EXE Karte?
mein aktueller Konfigurationsordner...
github.com/DoWerna/maho_retrofit
es funktioniert wirklich alles sehr fein.
ohne dem Programm vom @db1981 hätte ich das sicher in 100 Jahren nicht hinbekommen.
bin jetzt echt zufrieden.
die transm.com gibt sogar ein Feedback laut aktueller Rampe, spindle at speed pin geht auch, top
was ich momentan noch habe, ich hab das Programm ohne lock Abfrage laufen, er schaltet also immer, und nicht nur nach fallendem brake signal.
Dass kann, wenns blöd hergeht, dazu führen dass mir die Maschine mitten in nen Satz schaltet, wenn ich zum Beispiel mit Spindle Override aus dem Drehzahlbereich rauskomme.
Spindle at speed wird auch nur immer zwischen den Sätzen überwacht.
andererseits mit Lock abfrage aktiv hätte eine Drehzahländerung ohne vorherigen brake signal kein Schalten zur folge.
Drehzahl selbst muss ich noch kontrollieren, mit nen encoder, aber viel wird da nicht fehlen.
Was ich jetzt auch einige mal hatte,
Der Referenzpunkt, immer der X Achse wurde überfahren und die Maschine ist in den Hardwareendschalter gefahren.
bin den Referenzpunkt immer mit 10 (mm/sec) angefahren, hab jetzt mal die Geschwindigkeit auf 5 reduziert, ist erstmal nichtmehr passiert, muss aber nix heißen.
ist 10 zu schnell?oder fehlts bei GMS oder EXE Karte?
mein aktueller Konfigurationsordner...
github.com/DoWerna/maho_retrofit
Please Log in or Create an account to join the conversation.

5 years 4 weeks ago - 5 years 4 weeks ago #222217
by db1981
Replied by db1981 on topic Maho MH500 W4 Retrofit, möglichst PlugandPlay?
Hallo,
der Lock war dafür gedacht, schalten bei laufender Spindel zu verhindern.
deshalb immer nach Brake Signal.
Bei allem was ich an PP und Programmen so kenne, sieht ein WZW eigentlich immer folgendermaßen aus:
-M5 Stop (oder im M6 integriert)
-M6 TXX Sxxxx
-M3/4
eigenständige S Kommandos habe ich ausser beim Drehen noch nicht gesehen.
Ansonsten müsste man die Drehzahlstufen überwachung mit im PP integrieren, das der bei benötigtem Gangwechsel einen Stop einfügt.
der Lock war dafür gedacht, schalten bei laufender Spindel zu verhindern.
deshalb immer nach Brake Signal.
Bei allem was ich an PP und Programmen so kenne, sieht ein WZW eigentlich immer folgendermaßen aus:
-M5 Stop (oder im M6 integriert)
-M6 TXX Sxxxx
-M3/4
eigenständige S Kommandos habe ich ausser beim Drehen noch nicht gesehen.
Ansonsten müsste man die Drehzahlstufen überwachung mit im PP integrieren, das der bei benötigtem Gangwechsel einen Stop einfügt.
Last edit: 5 years 4 weeks ago by db1981.
The following user(s) said Thank You: DoWerna
Please Log in or Create an account to join the conversation.
5 years 4 weeks ago #222257
by DoWerna
Replied by DoWerna on topic Maho MH500 W4 Retrofit, möglichst PlugandPlay?
Ja stimmt auch wieder,
Please Log in or Create an account to join the conversation.
5 years 3 weeks ago - 5 years 3 weeks ago #222532
by DoWerna
Replied by DoWerna on topic Maho MH500 W4 Retrofit, möglichst PlugandPlay?
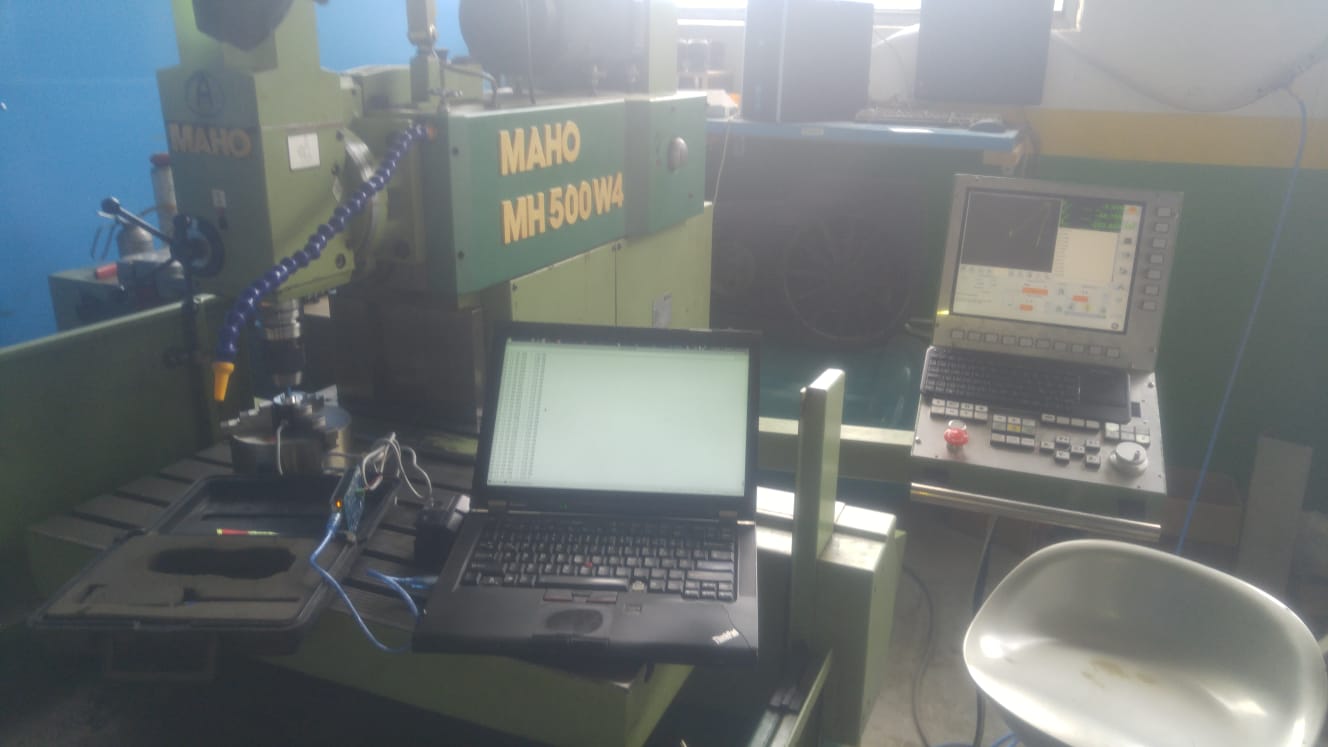
Nachdem ich die Übersetzungsverhältnisse der Maho nur aus den Konstanten hergeleitet habe,
jetzt die Spindeldrehzahl bei den jeweiligen 2 Getriebestufen nochmal kontrolliert, mittels Encoder an nen Arduino, und die Ratio in der transm.comp nochmal kurz angepasst.
Jetzt passts genau...image missing /media/kunena/emoticons/cheerful.png
jetzt die Spindeldrehzahl bei den jeweiligen 2 Getriebestufen nochmal kontrolliert, mittels Encoder an nen Arduino, und die Ratio in der transm.comp nochmal kurz angepasst.
Jetzt passts genau...image missing /media/kunena/emoticons/cheerful.png
Last edit: 5 years 3 weeks ago by DoWerna.
The following user(s) said Thank You: Tchefter
Please Log in or Create an account to join the conversation.

4 years 8 months ago #235788
by Martin87
Replied by Martin87 on topic rMaho MH500 W4 Retrofit, möglichst PlugandPlay?
Hallo,
ich habe ein Problem mit dem SIgnal vom Glasmaßstab,die 5V und 12V sind 2 Versorgungsspannungen, u. werden mit einer Masse angschlossen?
WIe habe die Heidenhain exe von der Philipps 432 Steuerung u. die Heidenhain 805 exe angeschlossen, laut Plan den es hier im Forum gibt, für das TTL Signal,leider ohne Erfolg,Jetzt wollte ich fragen was ob man da bei CNCLinux auch noch etwas separat einstellen müsste.Wir haben zurzeit die Firmenware,u. die Erstkonfiguration durchgeführt,bzw. die Updates, u. stehen ein wenig an
ich habe ein Problem mit dem SIgnal vom Glasmaßstab,die 5V und 12V sind 2 Versorgungsspannungen, u. werden mit einer Masse angschlossen?
WIe habe die Heidenhain exe von der Philipps 432 Steuerung u. die Heidenhain 805 exe angeschlossen, laut Plan den es hier im Forum gibt, für das TTL Signal,leider ohne Erfolg,Jetzt wollte ich fragen was ob man da bei CNCLinux auch noch etwas separat einstellen müsste.Wir haben zurzeit die Firmenware,u. die Erstkonfiguration durchgeführt,bzw. die Updates, u. stehen ein wenig an
Please Log in or Create an account to join the conversation.
Moderators: Muecke
Time to create page: 0.095 seconds